Catálogo Especializado de Racks y Estanterías Industriales
Fabricación bajo control dimensional milimétrico, acero estructural de alta resistencia (Q235B / Q355B) y tratamiento anticorrosivo industrial con recubrimiento en polvo termoendurecible.
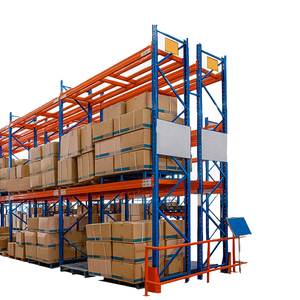
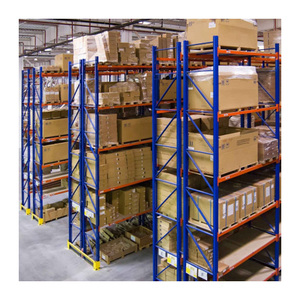
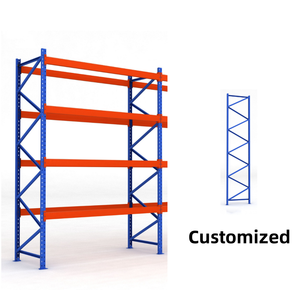
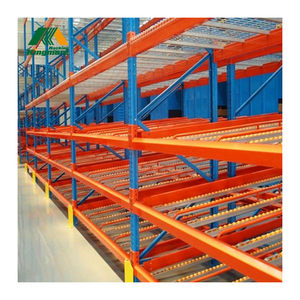
Arquitectura Estructural del Rack Selectivo: El Estándar de la Cadena de Suministro
Análisis exhaustivo sobre resistencia mecánica, límites de deflexión elástica y optimización del índice de ocupación volumétrica para directores de operaciones y compras industriales.
El sistema de estanterías selectivas para palés (Selective Pallet Racking) representa la columna vertebral de la intralogística contemporánea gracias a una premisa indiscutible: accesibilidad unitaria e inmediata del 100% a cualquier unidad de carga sin requerir movimientos auxiliares. En operaciones donde la dispersión de referencias (SKU) es elevada y la rotación diaria exige dinamismo en muelles, el rack selectivo convencional mitiga los cuellos de botella característicos de los esquemas compactos.
Desde la perspectiva metalmecánica, la confiabilidad de un rack industrial no reside únicamente en el espesor aparente de sus perfiles, sino en el límite de fluencia del acero estructural. Los fabricantes chinos líderes emplean aceros conformados en frío con grado Q235B (tensión de fluencia mínima de 235 MPa) para largueros estándar y Q355B (fluencia de 355 MPa) para puntales de gran esbeltez sometidos a cargas combinadas de compresión axial y flexión excéntrica inducida por tolerancias de instalación.
La interfase entre la viga y el puntal es el nudo crítico del sistema. El enganche mediante conectores soldados de 3 a 5 uñas de agarre cónico crea un efecto de semi-empotramiento que incrementa la rigidez del pórtico longitudinal. Este ensamble se complementa con pasadores de seguridad automáticos de alta tenacidad que impiden el desacoplamiento accidental provocado por maniobras involuntarias de las uñas de carretillas contrapesadas, retráctiles o trilaterales (VNA).
Directrices Clave de Diseño y Seguridad
Resistencia a Impactos en Base: Las bases de los puntales frontales reciben hasta el 80% de los impactos operativos en cabeceras de pasillo. La inclusión de protectores envolventes de acero conformado o polímeros técnicos absorbe energías de impacto de hasta 400 J sin transmitir tensiones cortantes al anclaje químico o mecánico de la solera de hormigón.
Arriostramiento San Andrés Vertical y Horizontal: En zonas de sismicidad media a severa (acorde al Eurocódigo 8 y FEMA 460), los pórticos transversales deben calcularse con perfiles de arriostramiento en celosía continua capaces de disipar energía sísmica y evitar el colapso progresivo por pandeo lateral-torsional.
Configuración de Pasillos: Desde pasillos convencionales de 3.2 a 3.8 metros para carretillas contrapesadas, hasta pasillos estrechos (VNA) de 1.6 a 1.9 metros asistidos por filoguiado o guiado mecánico lateral, incrementando la densidad de almacenamiento hasta un 45% sobre la misma huella edilicia.
| Parámetro Técnico | Rack Selectivo Estándar | Doble Fondo (Double-Deep) | Drive-In (Compacto) | Radio Shuttle Semiautomático |
|---|---|---|---|---|
| Accesibilidad a Palés | 100% Inmediata (Selectividad Total) | 50% Inmediata (Requiere pantógrafo) | Baja (~10% según frente de calle) | Por Canal / Nivel Completo |
| Aprovechamiento de Huella | Moderado (35% - 40% del área) | Medio-Alto (50% - 60% del área) | Muy Alto (70% - 80% del área) | Máximo (Hasta 85% volumétrico) |
| Principio de Rotación | FIFO / LIFO sin restricciones | LIFO mayoritario | Estrictamente LIFO | Configurable FIFO y LIFO |
| Costo de Inversión Inicial | Económico / Menor costo por posición | Moderado | Medio-Bajo | Medio-Alto (Incorpora carros automáticos) |
| Riesgo de Daño por Maniobra | Bajo (Tránsito exterior a estantería) | Medio | Alto (Carretilla entra en el túnel) | Mínimo (Carretilla no ingresa al canal) |
Tendencias Emergentes en la Adquisición Internacional de Estanterías
Evolución de las decisiones de procurement global: desde la pura comparativa de precio FOB hasta la evaluación integral del Costo Total de Propiedad (TCO), certificaciones verdes y estandarización modular.
Enfoque en el TCO (Total Cost of Ownership)
Los directores de aprovisionamiento ya no juzgan las propuestas por la tonelada métrica de acero facturada. El análisis ahora integra la vida útil del recubrimiento epoxi-poliéster en ambientes salinos o de alta humedad, la facilidad de sustitución de puntales dañados sin paralizar baterías completas y la compatibilidad con futuras expansiones en altura con carretillas de mástil retráctil o trilaterales.
Cumplimiento Estricto ESG y Huella de Carbono
Las licitaciones multinacionales exigen trazabilidad completa en la colada de acero suministrada por acerías primarias con certificación ISO 14001. Asimismo, los procesos de pintura deben garantizar recubrimientos en polvo 100% libres de metales pesados y compuestos orgánicos volátiles (COV), con pruebas certificadas RoHS y procesos de decapado y fosfatado en circuito cerrado sin vertidos tóxicos.
Hibridación con Automatización Ligera
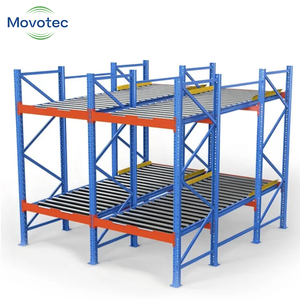
La demanda de estructuras mixtas ha crecido exponencialmente. Los almacenes modernos instalan estructuras selectivas cuya bahía inferior aloja niveles de picking dinámico por gravedad de cajas (Carton Flow), o cuyos niveles superiores integran canales con carros satelitales (Radio Shuttle). Esto permite responder a pedidos B2B y líneas e-commerce omnicanal desde la misma huella logística.
Hitos Tecnológicos en la Manufactura de Racks en China
La transformación de las fábricas chinas: de talleres de corte y soldadura manual a centros automatizados de conformado por rodillos continuos y simulación estructural por elementos finitos.
La industria metalúrgica china enfocada en intralogística ha protagonizado un salto cualitativo hacia la ingeniería predictiva. La utilización de modelado avanzado mediante el Método de Elementos Finitos (FEM) permite someter digitalmente los nudos viga-columna y las placas base a espectros de respuesta sísmica no lineales específicos para cada región geográfica del cliente (desde la cuenca del Pacífico en Chile, Perú y México hasta áreas del sur de Europa).
En el plano fabril, la introducción de líneas automatizadas de perfilado en frío continuo con punzonado servo-controlado garantiza pasos milimétricos exactos en la retícula de las columnas (usualmente ranuras a paso de 50 mm o 75 mm). Esta precisión suprime tensiones residuales internas en el metal y elimina desalineaciones en el montaje en destino, permitiendo ensamblajes más rápidos y reduciendo en un 30% las horas/hombre requeridas para la instalación mecánica en obra.
El tratamiento superficial también ha experimentado una revolución tecnológica. La transición desde sistemas convencionales de pintado líquido hacia líneas automáticas de desengrase electroquímico, lavado por aspersión, fosfatado de zinc y polimerización en horno a más de 200°C confiere una adherencia de película superior a 80 micras de espesor, capaz de resistir hasta 500 horas de prueba de niebla salina sin ampollamiento ni corrosión galvánica.
Innovaciones Aplicadas al Producto
Geometría de Puntal Multirranura: Secciones transversales con hasta 12 pliegues de rigidez geométrica en la estampa que maximizan el radio de giro del perfil, ofreciendo un incremento de capacidad de carga de hasta un 18% con el mismo peso de acero por metro lineal.
Vigas de Doble Perfil "C" Soldadas: La viga cajón compuesta de dos perfiles conformados e interconectados mediante soldadura robotizada continua proporciona una resistencia torsional y a la flexión superior a las vigas rectangulares convencionales con costura simple.
Bases Sísmicas Articuladas: Placas base de alta ductilidad con perforaciones ranuradas que facilitan la absorción controlada de energía telúrica y reducen el esfuerzo cortante transferido a los anclajes estructurales.
Capacidad Industrial Verificada: Guangzhou Heda Shelves Co., Ltd.
Infraestructura productiva masiva, auditoría externa independiente y presencia consolidada en más de 120 países en los cinco continentes.
Con base operativa en Guangzhou, Guangzhou Heda Shelves Co., Ltd. se ha posicionado como referente indiscutible en la fabricación y exportación de estanterías selectivas para palés, sistemas compactos, entrepisos y estructuras cantiléver. Nuestra planta de producción de 30.000 m² congrega a más de 300 profesionales técnicos altamente cualificados, coordinando operaciones desde el cálculo estructural inicial hasta el embalaje marítimo industrial.
Poseemos credenciales técnicas auditadas internacionalmente, entre las que destacan la Certificación CE n.º 2435-CPR-8605159, el Sistema de Gestión de Calidad ISO 9001:2015 n.º 18624Q00169R0M (vigente hasta 06/2027) y cumplimiento riguroso con los estándares RoHS en tratamientos superficiales. Nuestra capacidad mensual de hasta 30.000 toneladas garantiza plazos de expedición ágiles para licitaciones públicas, operadores 3PL y centros de distribución de escala masiva.
El valor agregado distintivo de HEDA radica en nuestro servicio de ingeniería preventa: proporcionamos diseño preliminar CAD y renders fotorrealistas en 3D de manera gratuita en menos de 24 horas tras recibir las especificaciones operativas del cliente. Esto permite a importadores y contratistas visualizar el flujo de carretillas, validar la capacidad neta de estiba y corregir interferencias arquitectónicas antes de iniciar la producción fabril.
Garantías de Compra Directa con HEDA
- Acero Certificado en Origen: Certificados de molino (MTR) disponibles para cada lote, garantizando composición química y propiedades mecánicas.
- Sin Intermediarios: Trato comercial y técnico directo con ingenieros de planta, reduciendo márgenes inflados y malentendidos técnicos.
- Optimización de Carga de Contenedores: Software de cubicaje especializado para maximizar el peso y volumen en contenedores 40HQ, reduciendo el flete unitario por palé.
- Asistencia Remota o Presencial de Montaje: Planos de ensamble detallados con codificación de componentes y posibilidad de supervisión in situ en proyectos llave en mano.
Cadena de Manufactura de Precisión: 10 Fases Estandarizadas
Materia Prima
Inspección de bobinas de acero Q235B/Q355B de acerías Tier-1.
Corte de Precisión
Cizallado de tolerancias milimétricas en líneas automáticas.
Punzonado
Perforado servo-controlado a paso constante para puntales.
Plegado en Frío
Conformación geométrica con plegadoras CNC de alta fuerza.
Perfilado Continuo
Tren de rodillos progresivos para perfiles cerrados y abiertos.
Pulido Mecánico
Eliminación de rebabas y limpieza superficial abrasiva.
Soldadura Robótica
Unión de conectores y placas base con atmósfera controlada.
Decapado Químico
Baños desengrasantes y fosfatado para anclaje químico óptimo.
Pintura Epoxi
Pintura electrostática en polvo y curado en horno a 200°C.
Control & Envío
Auditoría final, embalaje protegido y estiba en contenedor marítimo.
Preguntas Frecuentes en la Importación de Racks desde China
Respuestas técnicas y contractuales formuladas para solventar incertidumbres operativas, documentales y logísticas.
Es preciso facilitar el plano del almacén indicando cotas interiores, altura libre bajo viga, pilares y puertas; dimensiones físicas de la unidad de carga paletizada (ancho, fondo, alto incluido el palé), peso máximo y promedio por palé, tipo y radio de giro de la carretilla elevadora (AST), y zona sísmica de implantación.
Diseñamos de acuerdo a los requerimientos de la norma europea EN 15512:2020 y los códigos norteamericanos RMI (Rack Manufacturers Institute) MH16.1. Todos los cálculos contemplan factores de seguridad contra sobrecargas accidentales, coeficientes dinámicos por colocación de carga y verificaciones sísmicas específicas.
Aplicamos recubrimiento en polvo electrostático poliéster-epoxi con espesores de 60 a 90 micras previa limpieza y fosfatado. Para cámaras de frío o congelación (-25°C a -30°C) o ambientes corrosivos exteriores, recomendamos componentes galvanizados en caliente según norma ISO 1461, lo que impide la degradación por condensación.
Los puntales se atan en paquetes compactos con bandas de acero y cantoneras protectoras de plástico de alta densidad. Las vigas se empaquetan en cunas de madera con film estirable impermeable, y la tornillería, anclajes y pasadores viajan clasificados en cajas reforzadas sobre palés cerrados, garantizando descarga rápida y segura con carretilla.
Absolutamente. Fomentamos la verificación por parte de inspectores independientes seleccionados por el comprador. Facilitamos el acceso a fábrica para control dimensional de probetas, ensayos de tracción de probetas de acero, pruebas de adherencia por corte reticular de la pintura y supervisión del proceso de carga del contenedor.
Para proyectos estándar de 1 a 5 contenedores (40HQ), el tiempo de fabricación es de 15 a 20 días naturales a partir de la confirmación del plano ejecutivo final. Proyectos superiores a 1.000 toneladas se programan en entregas parciales coordinadas para no saturar las áreas de montaje en destino.
Inicie la Optimización de su Almacén con Ingeniería Certificada
Envíenos las medidas de su nave industrial y especificaciones de paletizado. Nuestros ingenieros estructurales generarán su propuesta técnica detallada, plano en AutoCAD y render 3D sin coste alguno.