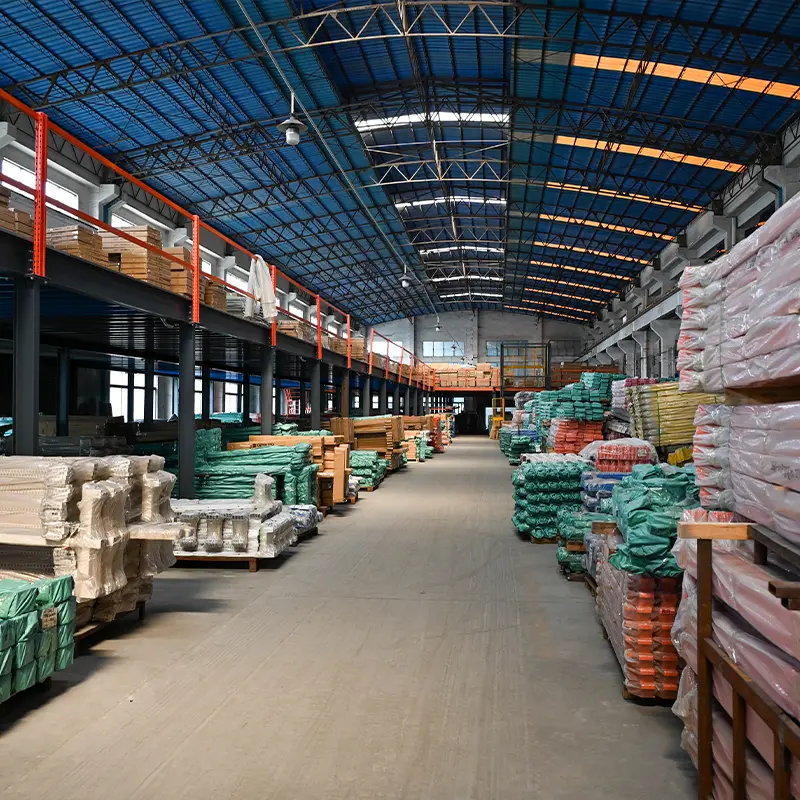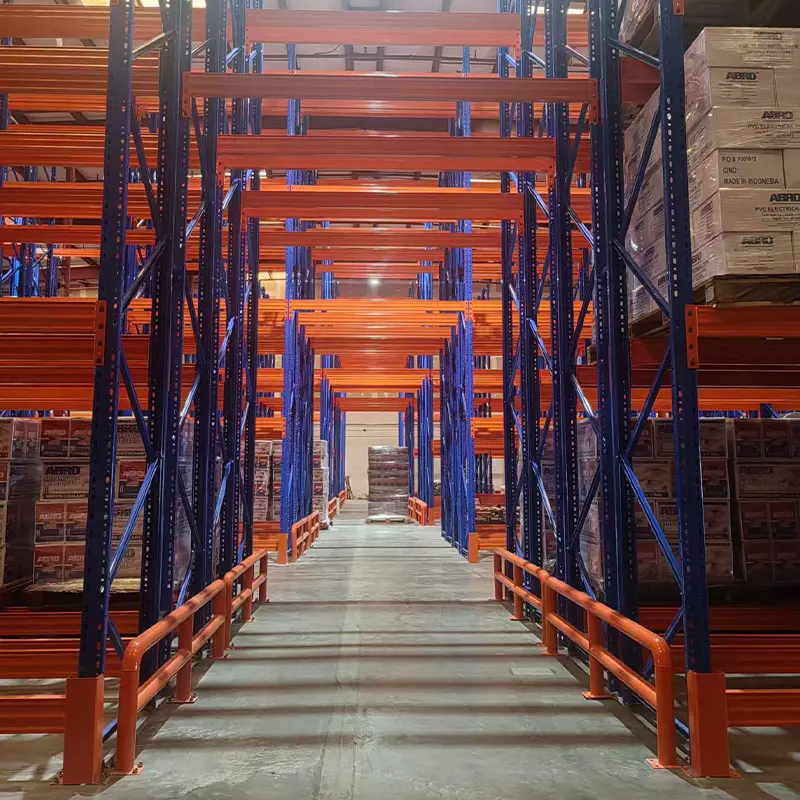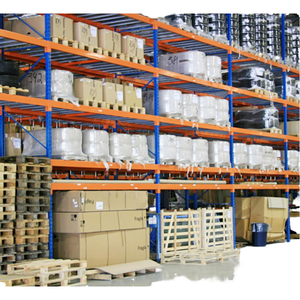
Sistema de estanterías de acero para almacén de alta resistencia ajustables con epoxi
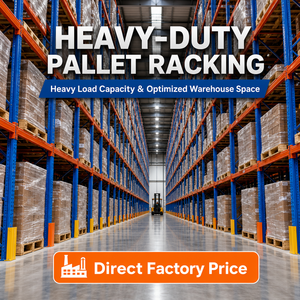
- Acabado anticorrosión polvo epoxi
- Largueros con paso regulable 50/75 mm
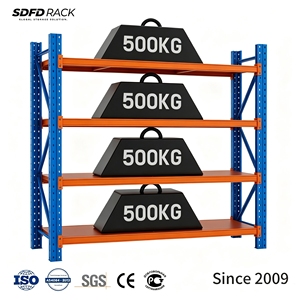
- Carga nominal: 1.000 a 4.500 kg/nivel
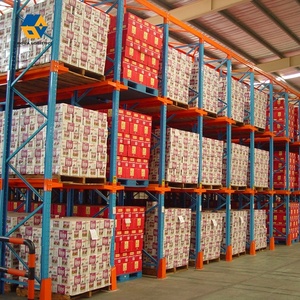
Configuraciones de ingeniería modular ensayadas según normas internacionales EN 15512, FEM 10.2.02 y RMI, con recubrimiento de polvo electrostático y perfiles de alta resiliencia.
El rendimiento estructural de un sistema de estanterías industriales depende de la microestructura del acero al carbono, la precisión de perfilado en frío y la disipación elástica frente a cargas dinámicas e impactos mecánicos no intencionados.
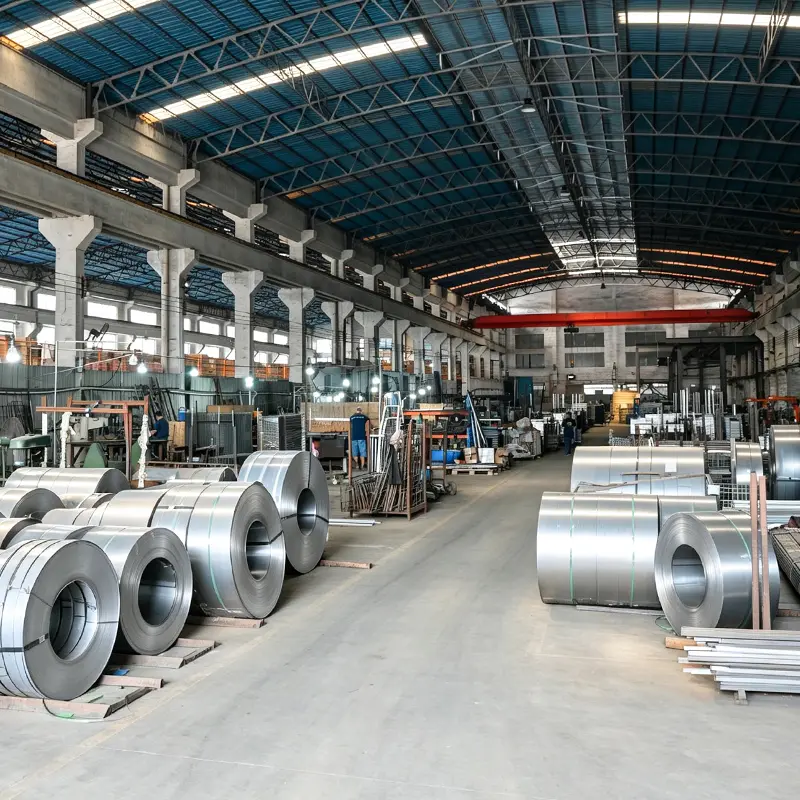
Utilizamos bobinas primarias laminadas en caliente de aceros estructurales de grano fino garantizadas con certificados de colada 3.1. Mientras el acero Q235B ofrece un límite elástico nominal de 235 MPa ideal para configuraciones estandarizadas de carga media-pesada, para proyectos sismorresistentes o almacenes autoportantes de más de 12 metros de altura implementamos acero microaleado Q355B (límite elástico ≥ 355 MPa). Esto garantiza un módulo de rotura superior con un límite de deformación plástica que previene el colapso catastrófico bajo sobrecargas estáticas prolongadas o sacudidas telúricas.
Los puntales o montantes verticales no se limitan a secciones en C convencionales. Nuestras líneas automatizadas aplican perfiles con sección cerrada tipo Omega de hasta 13 dobleces de conformado en frío continuo. Esta geometría multiplica el radio de giro efectivo de la columna, minimizando sustancialmente el pandeo torsional y por flexión biaxial. Los orificios en forma de gota de agua o romboidales punzonados con CNC de alta velocidad posibilitan un acoplamiento perfecto de los conectores de garras de los largueros sin generar concentradores de tensiones residuales.
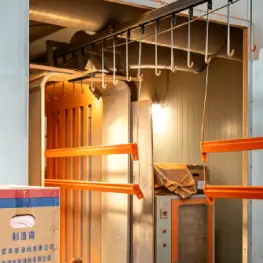
Para prevenir la oxidación bajo ambientes higrométricos severos o cámaras frigoríficas con condensación cíclica, cada componente metálico pasa por un túnel integral de pretratamiento químico compuesto por 7 etapas: desengrase alcalino profundo, aclarados sucesivos por aspersión, decapado por inmersión ácida controlada y nanofosfatado que genera una micro-rugosidad de anclaje uniforme. Posteriormente se pulveriza pintura electrostática termoendurecible de poliéster-epoxi curada en horno continuo a 190 °C-200 °C, logrando una adherencia clase 0 (ISO 2409) y resistencia a niebla salina > 500 h.
Eliminamos intermediarios comerciales mediante un canal directo de ingeniería y manufactura con trazabilidad completa de lotes y riguroso control dimensional.
Conocimiento acumulado resolviendo complejidades operativas en logística de alta rotación, cadenas de frío, sector automotriz y depósitos aduaneros en más de 120 países.
Modelado preliminar de distribución en planta, estudios de radio de giro de carretillas elevadoras y cálculo de resistencia con análisis estructural antes de iniciar la producción.
Verificación por ultrasonido en soldaduras críticas, pruebas de tracción en acero y ensayos destructivos aleatorios con acreditación CE (2435-CPR-8605159) e ISO 9001:2015.
Capacidad para adaptar longitudes de larguero, geometrías de conector de uñas, calibres de acero, colores corporativos según carta RAL y marcaje láser de marca privada para distribuidores.
Desde la bobina virgen de acero estructural hasta el estibado naval en contenedor marítimo, cada componente cuenta con código de barras de trazabilidad.
Comprobación espectrométrica y espesor de bobina de acero.
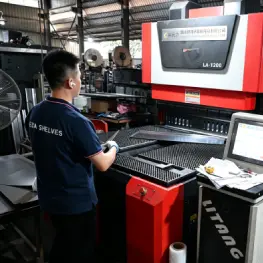
Cizallado longitudinal y transversal computarizado.
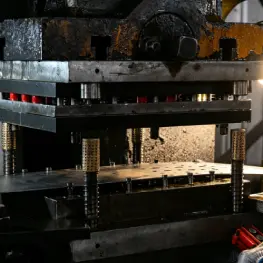
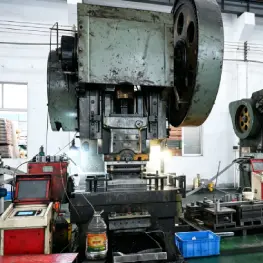
Matrices de alta precisión con paso modular exacto.
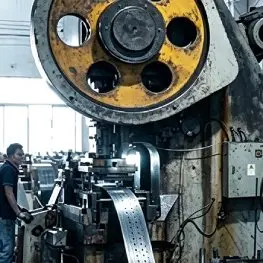
Conformación sin tensiones térmicas ni deformación.
Calibración de inercia y alineación micrométrica.
Eliminación de aristas vivas para seguridad operativa.
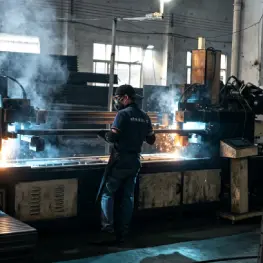
Unión con gas protector MIG sin porosidades.
Inmersión alcalina y pasivado nanofosfatado.
Polimerización a 200 °C con espesores ≥ 70 micras.
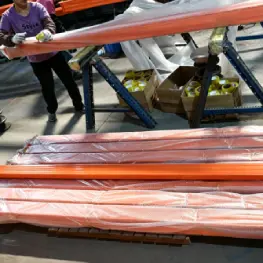
Fijación con fleje textil y palets de exportación reforzados.
El mercado mundial de infraestructura intralogística experimenta una transformación cualitativa impulsada por la automatización intensiva y la descarbonización estructural.
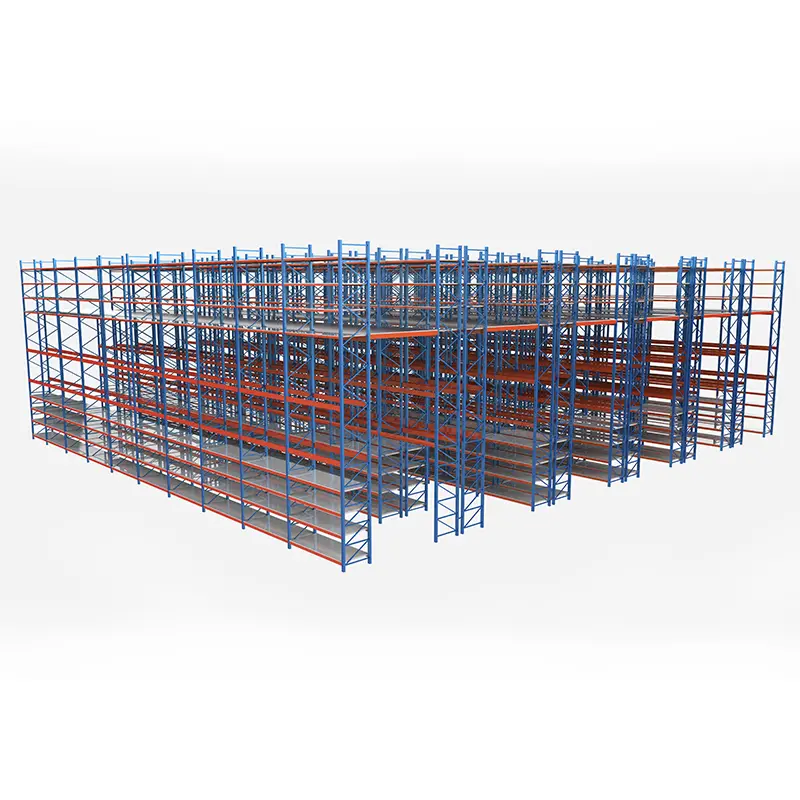
Los almacenes convencionales puramente operados con carretillas elevadoras están dando paso a arquitecturas híbridas. Las adquisiciones de estanterías OEM ya no contemplan pasillos aislados, sino canales integrados con carros satélite (Radio Shuttle) y plataformas aptas para robots móviles autónomos (AMR). Los tolerancias de alineación y nivelación ya no admiten los tradicionales 5 mm de desviación, sino precisiones milimétricas compatibles con sensores optoelectrónicos y guías de posicionamiento satelital interno.
Las corporaciones multinacionales y los grandes operadores 3PL imponen en sus pliegos de licitación la justificación de emisiones de gases de efecto invernadero (Scope 3). Los exportadores de estanterías industriales que lideran el mercado deben respaldar procesos de manufactura con hornos de curado de alta eficiencia térmica, reciclaje de polvo de pintura y empleo de bobinas de acero con contenido verificado de chatarra reciclada. La sostenibilidad ha dejado de ser un término de relaciones públicas para convertirse en un requisito de homologación aduanera y bancaria en la Unión Europea y Norteamérica.
El dinamismo del comercio electrónico exige sistemas de almacenamiento que puedan reconfigurarse o desmontarse sin comprometer la integridad estructural ni invalidar el cálculo sismorresistente. Los compradores internacionales descartan sistemas rígidos soldados y priorizan esquemas atornillados con conectores de alta disipación histerética certificados según Eurocódigo 8 y especificaciones RMI (Rack Manufacturers Institute). La capacidad de escalar niveles en altura sin interrumpir la operación es el factor clave de valoración del Retorno sobre la Inversión (ROI).
Aclaraciones de ingeniería para gerentes de proyectos logísticos, directores de compras y distribuidores mayoristas de equipamiento industrial.
Se requiere el plano arquitectónico en DWG/PDF con la altura libre bajo cerchas o vigas, la cota de solera y su capacidad portante (resistencia a compresión en kN/m²). Asimismo, deben detallarse las dimensiones exteriores de la unidad de carga paletizada (ancho x fondo x alto), el peso neto máximo incluyendo el palet, el tipo de carretilla elevadora (radio de giro AST y altura máxima de mástil) y el régimen de temperatura (ambiente, refrigeración o congelación).
Conforme a las normativas europeas EN 15512 y FEM 10.2.02, la flecha vertical admisible en los largueros bajo carga nominal máxima no debe superar L/200, donde L representa la luz neta entre las caras de los montantes verticales contiguos. En sistemas de tolerancia restringida o de pasillo muy estrecho (VNA), se aplica un coeficiente más restrictivo de L/300 para asegurar el correcto acoplamiento de las horquillas telescópicas de los trilateralistas.
HEDA proporciona el marcado CE bajo el Reglamento Europeo de Productos de Construcción (Certificado N.º 2435-CPR-8605159), el certificado del Sistema de Gestión de la Calidad ISO 9001:2015 (Registro 18624Q00169R0M válido hasta 2027), informes de cumplimiento medioambiental RoHS sobre formulaciones de polvo de pintura y certificados de ensayo de composición química y ensayos mecánicos de colada (EN 10204 3.1) para cada lote de acero expedido.
Nuestro departamento de ingeniería logística utiliza software de simulación de empaque 3D volumétrico. Los puntales se agrupan en paquetes compactos flejados con esquineras de cartón y perfiles de madera de amortiguación, mientras que los largueros se ensamblan en atados optimizados para contenedores High Cube (40' HC) o contenedores abiertos (Open Top) en el caso de perfiles muy largos. Esta densificación permite cargar entre 22 y 26 toneladas métricas por contenedor reduciendo sensiblemente el flete por tonelada.
Aunque ambos maximizan la densidad volumétrica y suelen trabajar bajo principios LIFO (Last-In, First-Out), el sistema Drive-In obliga al operador de la carretilla elevadora a introducirse dentro de las calles de almacenamiento, lo que incrementa el tiempo de ciclo de maniobra y eleva el riesgo de impactos accidentales contra los montantes. En cambio, en las estanterías Push-Back el operario deposita y retira los palets siempre desde el pasillo exterior mediante carros telescópicos guiados por gravedad, acelerando la productividad y preservando la integridad de los componentes.
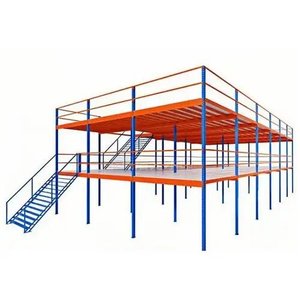
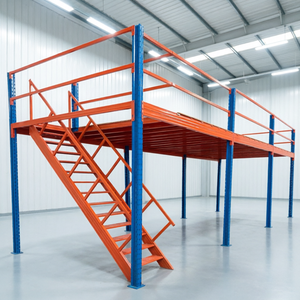
Sí. Con cada despacho se entrega un manual exhaustivo de montaje codificado con lista de piezas (BOM), diagramas isométricos de ensamble y torque de apriete recomendado para cada clase de anclaje expansivo o químico. Adicionalmente, para macroproyectos de almacenamiento automatizado, entrepisos complejos o almacenes autoportantes en Latinoamérica, África o el Sudeste Asiático, disponemos de ingenieros supervisores que viajan a la obra para dirigir las cuadrillas locales de montaje y certificar la verticalidad antes de la puesta en marcha.
Envíenos los planos arquitectónicos de su nave o los requisitos de carga de su cliente. Nuestro departamento de ingeniería estructural preparará el cálculo de capacidades, distribución en 2D/3D y cotización FOB/CIF en origen sin compromiso alguno.