Soluciones de Almacenaje de Alta Carga Certificadas
Sistemas modulares diseñados y calculados conforme a las normativas FEM 10.2.02, EN 15512 y ANSI MH16.1 para centros de distribución, naves siderúrgicas y operadores logísticos internacionales.
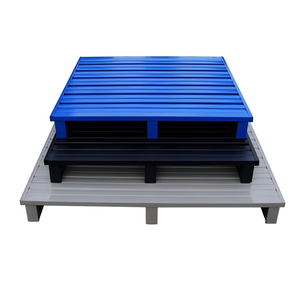
Estanterías industriales de alta resistencia para palets HDPE
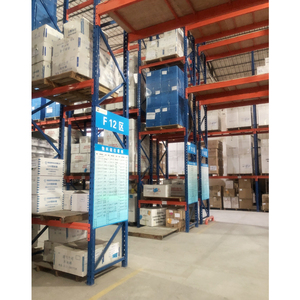
Estantería industrial viga reforzada para almacenes logísticos
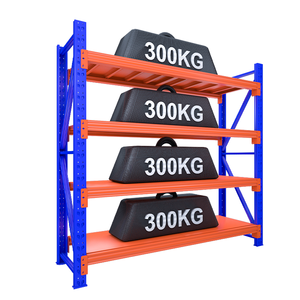
Estantería ajustable de acero almacén y canal mayorista
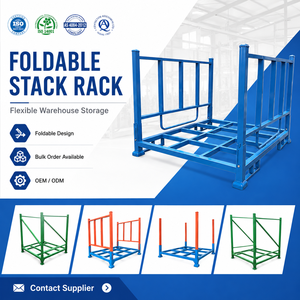
Estantería plegable apilable recubrimiento en polvo
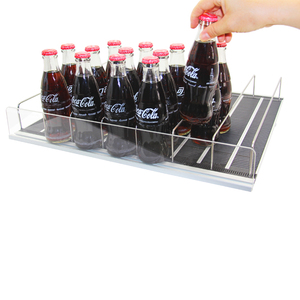
Sistema Store Smart de rodillos por gravedad de un solo lado
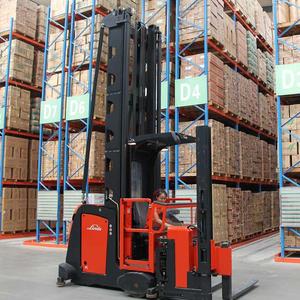
Estanterías de pasillo muy estrecho (VNA) alta compactación
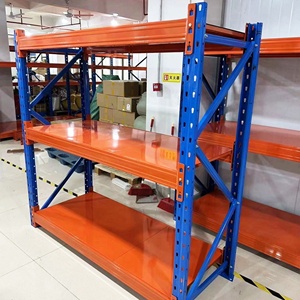
2000 kg 5-Layer Adjustable Boltless Heavy Duty Rack
Estanterías de flujo por gravedad con protección anticorrosión
Mecánica de Brazos Voladizos, Aceros Estructurales y Física de Cargas No Homogéneas
Análisis de comportamiento bajo flexión, deformación plástica y momentos flectores en sistemas cantilever monocolumna y bicolumna según normas europeas y americanas.
Comparativa Metalúrgica: Acero Laminado en Caliente (IPE/HEA) vs. Conformado en Frío
Uno de los dilemas técnicos primordiales que afronta un director de planta o importador mayorista radica en la selección de la tecnología de fabricación de los perfiles: perfiles laminados en caliente (Hot-Rolled IPE/HEA) versus perfiles conformados en frío (Cold-Formed Roll-Formed Profiles).
Para aplicaciones pesadas al aire libre o en centros siderometalúrgicos donde las cargas unitarias exceden los 1.500 kg por brazo y las carretillas operan con impacto potencial directo, los perfiles macizos laminados en caliente (aceros estructurales calidad Q355B o S355JR) demuestran una tenacidad al impacto y un límite elástico marcadamente superiores frente a fallos por abolladura local. Por el contrario, los perfiles de pared delgada conformados en frío a partir de bobinas de acero Q235B ofrecen una relación resistencia/peso altamente eficiente para cargas ligeras y medias (150 kg a 800 kg por brazo), disminuyendo de manera drástica el tonelaje bruto transportado en contenedores marítimos y optimizando la tasa de flete internacional por metro lineal útil.
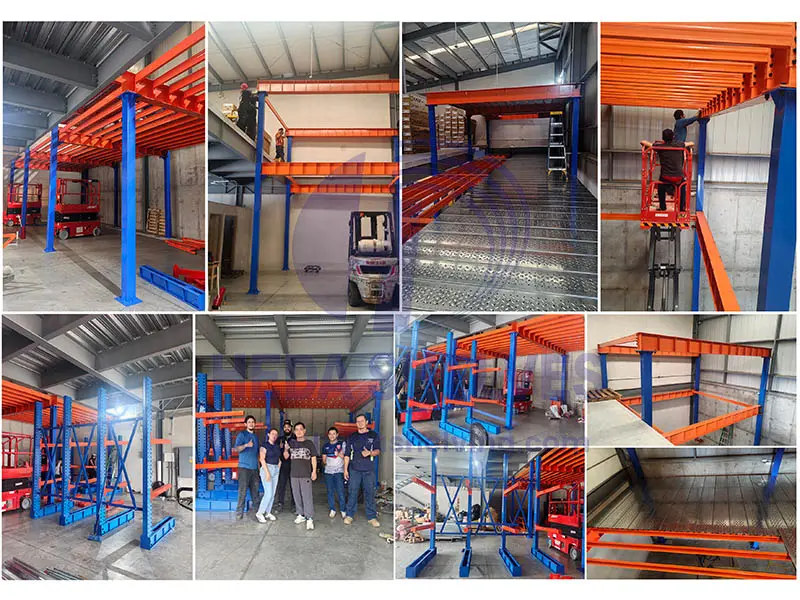
| Parámetro Técnico | Cantilever Ligero / Medio (Cold-Formed) | Cantilever Pesado (Hot-Rolled IPE / Q355B) | Cantilever Exterior Techado / Galvanizado |
|---|---|---|---|
| Carga por Brazo (UDL) | 100 kg – 700 kg | 800 kg – 3.000+ kg | 500 kg – 2.500 kg |
| Altura de Columna | Hasta 4.500 mm | Hasta 12.000 mm | Hasta 9.000 mm (+ alero de techo) |
| Longitud Estándar del Brazo | 600 mm – 1.200 mm | 800 mm – 2.000 mm | 1.000 mm – 1.800 mm |
| Regulación de Paso | Paso 50 mm / 75 mm | Paso 100 mm / 150 mm (atornillado) | Paso 100 mm (pernos de alta resistencia 8.8) |
| Acabado Superficial | Pintura electrostática epoxi-poliéster (60-80 µm) | Tratamiento fosfatado + Polvo termoendurecido | Galvanizado en caliente por inmersión (ISO 1461, ≥85 µm) |
| Conexión Base-Columna | Placa base soldada + arriostramiento en 'X' | Brida reforzada con cartelas antitorsión | Base sobredimensionada anclada con pernos químicos M20/M24 |
| Límite de Flecha Admisible | L / 200 (según FEM 10.2.02) | L / 250 a L / 300 | L / 200 considerando sobrecarga de viento y nieve |
Cálculo de Flechas, Distribución UDL y Coeficiente de Seguridad Sísmica
El dimensionamiento riguroso de una columna cantiléver requiere contemplar no solo la masa estática del producto, sino el momento de vuelco ($M = F \times d$) generado cuando el centro de gravedad del haz de material se sitúa alejado de la raíz del brazo. La norma europea FEM 10.2.02 dictamina que los brazos deben fabricarse con una contra-flecha angular ascendente de entre 1° y 2° para compensar la inclinación inducida bajo carga máxima uniforme repartida (UDL), evitando así que el producto resbale hacia el pasillo por gravedad vibratoria.
Adicionalmente, en zonas con sismicidad activa (como los mercados andinos de Chile, Perú, Colombia o la costa pacífica de México), los anclajes al suelo no trabajan a compresión pura, sino a momentos flectores oscilantes de tracción cíclica sobre los anclajes de hormigón. En Guangzhou Heda Shelves Co., Ltd., calculamos la zapata estructural con simulaciones de elementos finitos (FEA), reforzando la raíz de la viga base con rigidizadores longitudinales que triplican el módulo elástico en el punto de contacto crítico.
Liderazgo en Exportación Directa de Sistemas de Almacén
Guangzhou Heda Shelves Co., Ltd. integra ingeniería de cálculo, perfilado de alta precisión y logística de consolidación marítima para erradicar sobrecostes de intermediación.
Cálculo Estructural CAD/3D
Nuestro equipo de ingenieros proyectistas genera memorias de cálculo, planos de implantación DWG y renders 3D volumétricos sin coste para licitaciones internacionales.
Certificaciones CE e ISO
Cumplimiento estricto de certificación europea CE N.º 2435-CPR-8605159, sistema de gestión de calidad ISO 9001:2015 N.º 18624Q00169R0M y normativas ambientales RoHS.
Personalización OEM Total
Troquelado a medida de pasos, espesores de columna de 2,0 mm a 6,0 mm, colores corporativos según carta RAL industrial y marcado láser privado para distribuidores.
Optimización de Cubicaje
Ingeniería de embalaje con tacos de madera fumigada y flejado de alta resistencia para garantizar que los contenedores Open Top o High Cube viajen al 98% de su carga útil.
Cadena Productiva Integrada de 10 Fases
Desde la bobina virgen de acerías de primer nivel hasta el marcado de piezas para ensamblaje seguro en destino.
Materia Prima
Acero ensayado con certificado de colada Q235B / Q355B.
Corte Láser CNC
Tolerancias micrométricas en chapas y cartelas de unión.
Punzonado Automático
Líneas continuas para paso variable sin rebabas.
Plegado en Frío
Conformación de canales estructurales simétricos.
Perfilado Continuo
Laminación de rodillos con control geométrico láser.
Robot de Soldadura
Cordones MIG/MAG continuos penetrantes y certificados.
Pulido y Desbaste
Eliminación de bordes filosos y escorias superficiales.
Decapado & Fosfatado
Desengrase químico por inmersión multietapa anticorrosión.
Pintura Polvo Epoxi
Polimerización en túnel térmico a 180°C–200°C constante.
Control & Embalaje
Inspección dimensional, ensayos de tracción y carga.
Tendencias Futuras en la Adquisición de Sistemas Cantilever
Cómo la automatización, las presiones de sostenibilidad ESG y las cadenas de suministro resilientes están transformando los criterios de compra de estanterías industriales pesadas.
1. Integración con Grúas Apiladoras Automáticas (AS/RS Cantilever)
La escasez de operarios cualificados para carretillas elevadoras de cuatro vías y el elevado coste del metro cúbico están impulsando la transición hacia transelevadores automáticos para cargas largas. Las estanterías cantiléver modernas se proyectan hoy con tolerancias milimétricas en la deflexión de brazos para admitir peines extractores robotizados guiados por software WMS, eliminando maniobras humanas en alturas superiores a los 10 metros.
2. Descarbonización del Acero y Requisitos ESG en Licitaciones
Los grandes operadores logísticos y fondos de infraestructura en Europa y América Latina exigen auditorías de huella de carbono en la adquisición de acero estructural. Las fábricas que utilizan hornos de arco eléctrico (EAF) con chatarra reciclada y pinturas en polvo libres de solventes con certificación RoHS lideran las adjudicaciones corporativas frente a proveedores de acero virgen con alta intensidad energética.
3. Sistemas Móviles sobre Raíles (Mobile Cantilever)
Para cámaras de frío y naves con limitaciones severas de suelo edificable, el montaje de estanterías cantilever sobre bases móviles motorizadas desplazables por control remoto permite abrir un único pasillo operativo dinámico. Esta tendencia incrementa la capacidad volumétrica efectiva de la nave en un 80% al compactar hasta 8 filas continuas sin perder selectividad individual por brazo.
Preguntas Frecuentes al Importar Estanterías Cantiléver
Criterios de ingeniería para directores de operaciones, jefes de aprovisionamiento y contratistas EPC.
¿Cómo se calcula la distancia entre columnas y el número de brazos necesarios?
¿Qué datos requiere el departamento técnico de HEDA para generar la cotización y el plano CAD?
¿Por qué se atornillan los brazos en lugar de soldarse rígidamente a la columna?
¿Cuándo es imperativo seleccionar galvanizado en caliente en vez de pintura epoxi?
¿Cuál es el tiempo estándar de producción y despacho en puerto de embarque?
¿Ofrecen accesorios de retención y bandejas de rejilla para productos no homogéneos?
Optimice el Flujo Longitudinal de su Nave con Ingeniería Fabricada en Origen
Envíe el boceto o medidas de su nave industrial y la tipología de cargas. Nuestro departamento de ingeniería estructural le entregará el layout CAD 2D, cálculo de estabilidad y presupuesto B2B sin compromiso en menos de 24 horas.