Sistemas de Estantes de Palés Industriales Certificados
Configuraciones de alta resistencia adaptadas a cargas pesadas, paletización compacta y flujos automatizados directos de planta de fabricación.
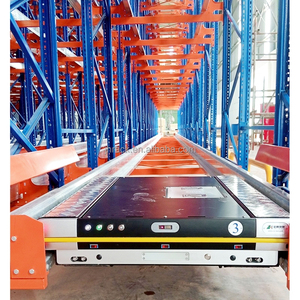
Sistema LIFO de alta densidad galvanizado con radio-lanzadera
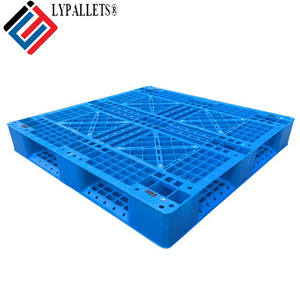
Palets industriales plásticos 4 vías para almacenaje en racks
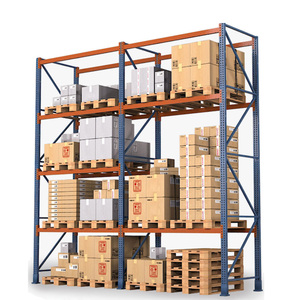
Estantería selectiva de gran tonelaje para centros de distribución
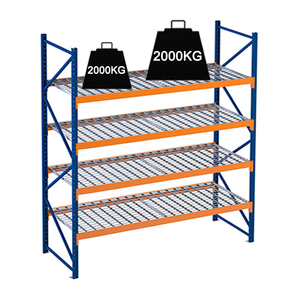
Racks apilables modulares autoportantes 1000kg - 3000kg
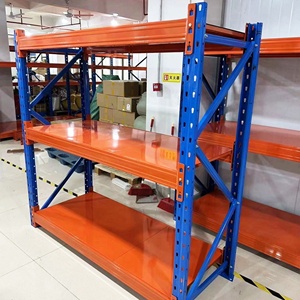
Estantería selectiva regulable sin tornillos 2000kg por nivel
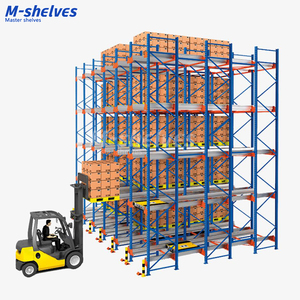
Estantería de paso directo drive-through / drive-in para carretilla
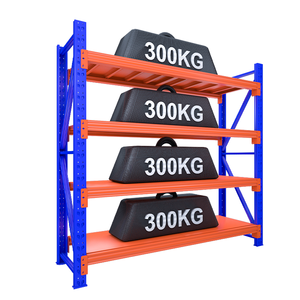
Estantería mixta industrial de media carga para retail y almacén
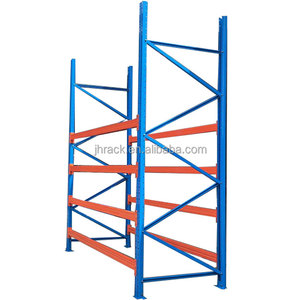
Bastidores industriales pesados hasta 8 toneladas por cuerpo
Ventajas del Fabricante OEM/ODM en Origen (HEDA Racking)
Garantizamos solvencia técnica y trazabilidad de materiales desde el laminado hasta el montaje final en obra.
Más de 20 Años de Trayectoria
Especialistas en ingeniería estructural de almacenaje desde 2001, sumando más de 10.000 proyectos en naves logísticas de 120 países.
Ingeniería CAD y Render 3D
Dimensionamiento preliminar sin coste: cálculo de flecha L/200, optimización de pasillo técnico (AST) y modelado BIM bajo normativa local.
Calidad Certificada Internacional
Conformidad rigurosa con Marcado CE (N.º 2435-CPR-8605159), gestión ISO 9001:2015 auditada y polvos de pintura certificados RoHS.
Capacidad Productiva Masiva
Instalaciones fabriles de 30.000 m² equipadas con líneas de perfilado continuo que alcanzan 30.000 toneladas métricas de acero mensuales.
2001
Fundación Fabril
30.000m²
Superficie de Planta
30.000t
Capacidad Mensual
120+
Países de Destino
Estándares de Fabricación de Estantes de Palés: Calidad Metalúrgica y Tolerancias
Un desglose riguroso para directores de operaciones y jefes de compras que evalúan proveedores industriales en Asia.
1. Selección de Grados de Acero y Formado en Frío
En el cálculo estructural de sistemas de paletización, la selección del material base define el comportamiento elastoplástico de los puntales frente a cargas estáticas y dinámicas. Nuestra producción OEM emplea predominantemente acero estructural laminado en frío de grados Q235B (límite elástico nominal $f_y = 235 \text{ N/mm}^2$) y Q355B ($f_y = 355 \text{ N/mm}^2$), este último reservado para bastidores que soportan cargas superiores a 12.000 kg por módulo o proyectos con requerimientos de aceleración sísmica espectral elevada.
A diferencia de los perfiles comerciales convencionales de canto abierto, los montantes de Guangzhou Heda Shelves Co., Ltd. se fabrican mediante líneas continuas de perfilado en frío con hasta 22 estaciones de conformado. Esta secuencia garantiza que el radio interior de plegado respete las tolerancias microscópicas del material, previniendo microfisuras en las zonas de tracción extrema y maximizando el módulo de sección eficaz ante fenómenos de pandeo local y torsional.
2. Soldadura Robotizada y Disipación de Esfuerzos en Conectores
El punto neurálgico de falla en las estanterías selectivas radica en la unión entre el conector de garra (bracket) y el tubo del larguero. Implementamos células robotizadas de soldadura bajo atmósfera protegida (MIG/MAG con gas mezcla $Ar + CO_2$). El patrón de cordón continuo se aplica con control termográfico para evitar zonas afectadas térmicamente (ZAT) frágiles. Además, los conectores de 3 a 5 garras incorporan clavijas de seguridad autobloqueantes fabricadas en acero tratado térmicamente capaces de resistir una fuerza de desenganche ascendente superior a 5 kN (500 kg), protegiendo la estructura frente a impactos fortuitos de las horquillas de la carretilla.
3. Tratamiento Químico Superficial y Resistencia al Ensayo de Niebla Salina
Para prevenir la corrosión galvánica y la degradación por humedad ambiental, los componentes metálicos no galvanizados superan un proceso de pretratamiento químico por inmersión de 7 fases: desengrase alcalino, doble enjuague, decapado ácido para remoción de calamina, fosfatado amorfo y pasivado. Posteriormente, se pulveriza electrostáticamente polvo termoendurecible de resina poliéster-epoxi, polimerizado en horno continuo a 180°C - 200°C. Este acabado entrega una película seca de 60 a 90 micras de espesor, con una adherencia que supera la prueba de corte por enrejado (ISO 2409 Clase 0) y resiste más de 500 horas de niebla salina neutra (ASTM B117) sin ampollamiento ni penetración subyacente.
Proceso de Fabricación en Planta: De la Bobina al Contenedor
Un sistema de control paso a paso que asegura la repetibilidad milimétrica de cada larguero y montante.
Recepción de Acero
Verificación metalúrgica de colada y tracción de bobinas de acero Q235B/Q355B.
Corte Longitudinal
Cizallado de bobinas con tolerancias de anchura de fleje dentro de ±0,1 mm.
Punzonado CNC
Matricería de alta velocidad para perforación de paso de 50 mm / 75 mm sin rebabas.
Plegado Continuo
Conformación gradual en 18 a 22 rodillos para eliminar esfuerzos residuales.
Perfilado de Largueros
Soldadura de perfiles tipo "caja" para conferir alta inercia torsional al larguero.
Pulido y Desbarbado
Acondicionamiento de bordes y extremos para eliminar aristas cortantes en obra.
Soldadura Robótica
Fijación automatizada de garras de unión con cordones certificados EN ISO 3834.
Fosfatado Químico
Desengrase y fosfatado por inmersión continua para pasivación contra la corrosión.
Pintura en Polvo
Recubrimiento electrostático epoxi-poliéster horneado a 200°C libre de plomo (RoHS).
Embalaje y Cubitaje
Flejado con tacos amortiguadores para optimizar el factor de estiba en contenedores 40' HC.
Evaluación Operativa de Sistemas de Paletización para Almacén
Análisis de densidad volumétrica, índice de selectividad y compatibilidad de maquinaria para facilitar la toma de decisiones.
| Tipología de Sistema | Selectividad (Acceso Inmediato) | Densidad de Suelo Ocupado | Rotación de Stock | Altura Típica / Equipo Requerido | Inversión CAPEX Relativa |
|---|---|---|---|---|---|
| Selectiva Convencional | 100% (Directo a cada palé) | Media (Pasillos 3,0 m - 3,5 m) | FIFO / LIFO Libre | Hasta 12 m / Contrapesada o Retráctil | Económica (Línea Base 1.0x) |
| Doble Profundidad (Double Deep) | 50% (Acceso al 2° palé condicionado) | Alta (+30% vs. Selectiva) | LIFO | Hasta 11 m / Retráctil con Horquillas Pantográficas | Moderada (1.3x) |
| Compacta Drive-In / Through | Baja (Solo frente de canal) | Muy Alta (Hasta 80% del volumen) | LIFO (Drive-In) / FIFO (Through) | Hasta 10 m / Carretilla con Mástil Estrecho | Media (1.4x) |
| Radio Shuttle Semiautomático | Media-Baja (Por canal inteligente) | Ultra Alta (Canales de hasta 40 m) | FIFO y LIFO Programable | Hasta 18 m / Carretilla Estándar + Carro Satélite | Alta (2.2x - 3.0x) |
| Dinámica por Gravedad (Flow Rack) | Por nivel frontal de rodillos | Alta (Canales de rodillos inclinados) | FIFO Estricto Automático | Hasta 8 m / Rodillos con Frenos Centrífugos | Alta (2.5x) |
| Pasillo Muy Estrecho (VNA) | 100% (Acceso individual) | Muy Alta (Pasillos 1,6 m - 1,8 m) | FIFO / LIFO Libre | Hasta 16 m / Carretilla Trilateral o Filoguiada | Moderada en Estructura (1.5x) |
Tendencias Futuras en la Adquisición de Estanterías y Evolución Tecnológica
Hacia dónde se dirigen los almacenes globales en términos de diseño modular, automatización y estándares de sostenibilidad.
Adquisición Basada en TCO
Los directores de logística ya no evalúan las ofertas únicamente por el coste unitario del kilogramo de acero. El Coste Total de Propiedad (TCO) incluye la tolerancia ante impactos de maquinaria, la modularidad para ampliaciones futuras sin detener operaciones y la preservación de revestimientos en ambientes refrigerados severos.
Hibridación con Robótica AMR / AGV
El auge de carretillas autónomas y robots móviles guiados exige tolerancias de posicionamiento vertical y horizontal inferiores a ±2 mm. El diseño OEM moderno incorpora placas de apoyo al suelo rectificadas, anclajes de expansión certificados sísmicos y largueros preparados para lectura óptica de balizas lidar.
Sistemas Autoportantes (Clad-Rack)
Ante el incremento en los precios del suelo industrial, los centros logísticos optan por almacenes autoportantes donde las propias estanterías forman el armazón estructural que sostiene cerramientos laterales y cubiertas, eliminando la necesidad de edificar una nave convencional previa.
Ingeniería Predictiva y Resiliencia Sísmica Global
Las cadenas de suministro globales enfrentan zonas de alta sismicidad en regiones clave como la cuenca del Pacífico en América Latina (Chile, Perú, México, Colombia) y el sur de Europa. Como fabricante OEM/ODM especializado, adaptamos el análisis modal y de interacción suelo-estructura según normativas estrictas como Eurocódigo 8, RCS chilena o regulaciones de la UBC/IBC.
Nuestros ingenieros calculan la rigidez rotacional real en las uniones viga-columna mediante ensayos mecánicos cíclicos destructivos estandarizados. Con estos parámetros, se simula mediante software FEA (Análisis por Elementos Finitos) el comportamiento dinámico de los racks cargados al 100% ante sismos de diseño, dimensionando cruces de San Andrés posteriores y arriostramientos horizontales superiores que evitan colapsos progresivos catastróficos.
Preguntas Frecuentes sobre Compra, Especificación e Importación
Respuestas técnicas transparentes para mitigar riesgos en la compra de estanterías industriales a proveedores fabricantes.
¿Qué datos exactos se requieren para emitir un diseño estructural CAD y presupuesto formal?
Se precisa el plano de la nave en formato DWG o PDF acotado (indicando columnas, soleras, puertas y altura libre bajo jácena), dimensiones del palé con mercancía (fondo x ancho x alto), peso máximo y promedio por unidad de carga, modelo y altura máxima de elevación de las carretillas, así como los requerimientos de rotación de inventario (FIFO o LIFO).
¿Cómo se garantiza la trazabilidad del acero y la certificación de carga?
Cada lote de producción cuenta con certificados de colada (Mill Test Certificates) emitidos por acerías primarias que verifican composición química y propiedades mecánicas. Nuestras estanterías cuentan con Marcado CE bajo directiva de productos de construcción (CPR 2435-CPR-8605159), placas de carga para montaje en bastidor y garantía estructural de fábrica.
¿Cuál es la diferencia de durabilidad entre recubrimiento epoxi y galvanizado en caliente?
El recubrimiento electrostático epoxi-poliéster horneado a 200°C es ideal para almacenes secos convencionales en interiores (categorías C1 y C2). Para cámaras frigoríficas con condensación severa, fertilizantes o instalaciones a la intemperie (C3 a C5), recomendamos componentes galvanizados en caliente según ISO 1461 o pregalvanizados continuos Z275.
¿Cómo se gestiona la optimización del espacio de carga en contenedores marítimos (FCL)?
Desarrollamos simulaciones de estiba 3D para contenedores 40' High Cube. Los bastidores se despachan desmontados en atados rectificados con separadores protectores plásticos, y los largueros encajados entre sí para lograr coeficientes de cubicaje superiores al 95%, minimizando drásticamente el coste del flete marítimo por tonelada métrica.
¿Ofrece HEDA Shelves soporte para el montaje o supervisión en destino?
Entregamos planos de ensamblaje isométricos detallados, listas de piezas con etiquetas coincidentes por bulto y soporte técnico telemático con ingenieros de proyecto. Asimismo, para proyectos de gran envergadura o sistemas dinámicos y entrepisos, coordinamos el envío de ingenieros supervisores a obra para guiar a las cuadrillas locales.
¿Qué tolerancias de fabricación rigen los componentes ensamblables?
Cumplimos con las tolerancias de la norma europea EN 15620. La tolerancia de rectitud de los puntales verticales es inferior a 1/1000 de la longitud total, y el espaciado de ranuras de ajuste mantiene una variación milimétrica controlada, garantizando que los niveles de larguero calcen sin necesidad de forzar las uniones durante el montaje.
¿Necesita una Cotización y Estudio Estructural de su Almacén?
Envíenos las medidas preliminares de su nave y pesos de carga. Nuestro departamento técnico le entregará el plano de distribución en 2D, render 3D y presupuesto FOB o CIF con cálculo estructural incluido en menos de 24 horas.