Sistemas de Estanterías Industriales de Paletización y Almacenaje de Alta Capacidad
Configuraciones estandarizadas y a medida ensayadas bajo rigurosos protocolos mecánicos. Respaldadas por nuestra fábrica en Guangzhou de 30.000 m² con capacidad de producción mensual de 30.000 toneladas.
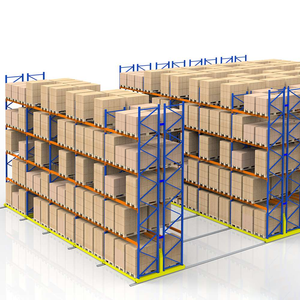
Sistema de estanterías selectivas para palets de alta resistencia a medida
- Capacidad: 1.000 - 4.500 kg/nivel
- Acceso directo: 100% de palets (FIFO)
- Acero estructural certificado Q235B
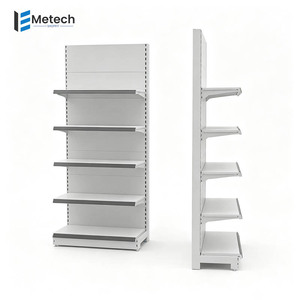
Estantes metálicos de doble cara personalizables en ancho y profundidad
- Modularidad en góndola continua
- Acabado electrostático antibacteriano
- Capacidad: 80 - 150 kg por nivel
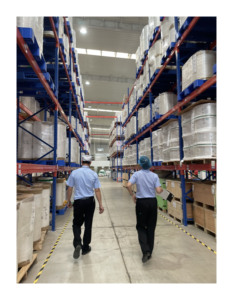
Estanterías móviles de alta resistencia y sistemas selectivos sin tornillos
- Ahorro de hasta 80% en pasillos
- Carros motorizados o guiados por carril
- Ensamble rápido con pasador de seguridad
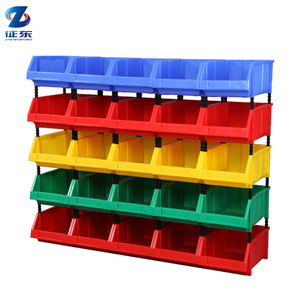
Organizador de estantes apilables de polímero virgen para almacenamiento
- Polipropileno PP virgen de alta tenacidad
- Integrable en entrepisos y racks
- Resistente a aceites, ácidos y grasas
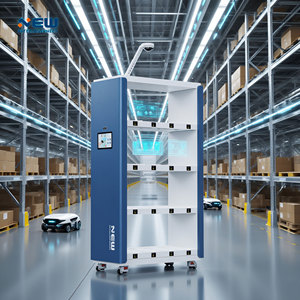
Sistema avanzado de pesaje inteligente con telemetría en tiempo real
- Precisión de celda de carga industrial
- Conectividad API con ERP / WMS
- Gestión automatizada de quiebres de stock
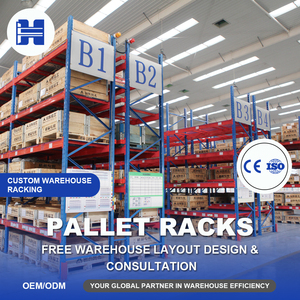
Sistema multicapa de soporte para palets pesados con vigas de caja
- Largueros dobles encajonados soldados
- Conectores de 3 a 5 uñas de alta rigidez
- Puntales perfilados en frío paso 50/75 mm
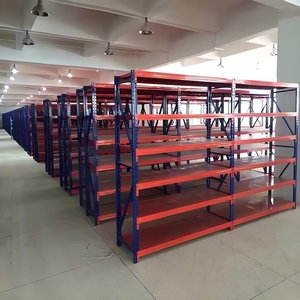
Estanterías de acero de 5 niveles regulables con protección galvánica
- Bandejas metálicas reforzadas omega
- Capacidad: 300 - 800 kg/estante
- Ajuste modular sin herramientas especiales
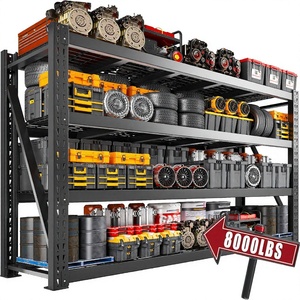
Estantería industrial ajustable de 4 niveles ignífuga (71"x24"x72")
- Malla de alambre electrosoldado de evacuación
- Compatible con rociadores ESFR
- Pintura electrostática certificada RoHS
Matriz de Selección Técnica para Importadores y Jefes de Operaciones Logísticas
Comprender los parámetros mecánicos, los límites de deflexión elástica y los coeficientes de seguridad sísmica es indispensable para maximizar el retorno de inversión y salvaguardar la integridad de las naves industriales.
| Tipología de Estantería | Principio Operativo | Capacidad / Nivel (kg) | Utilización Volumétrica | Límites de Deflexión | Aplicabilidad Industrial Preferente |
|---|---|---|---|---|---|
| Estantería Selectiva Convencional | Acceso unitario 100% (FIFO directo) | 800 - 4.500 kg | 40% - 55% de la huella total | L / 200 (EN 15512) | Distribución multirreferencia, centros 3PL, retail y repuestos |
| Doble Fondo (Double Deep) | Pantógrafo telescópico (LIFO por calle) | 1.000 - 3.200 kg | 60% - 70% de la huella total | L / 200 a L / 250 | Almacenamiento de lotes medianos, materias primas homogéneas |
| Compacta Drive-In / Drive-Through | Túneles de carga continua (LIFO / FIFO) | 1.000 - 2.500 kg | 75% - 85% de la huella total | Cálculo por torsión lateral | Cámaras frigoríficas, congelación profunda, productos estacionales |
| Carro Satélite Radio Shuttle | Semiautomatizado por canal profundo | 500 - 2.000 kg/palet | 85% - 90% del volumen cúbico | Riel estructural calibrado | Industria alimentaria, bebidas embotelladas, almacenes buffer |
| Dinámica por Gravedad (Pallet Flow) | Rodillos inclinados 3-4% (FIFO estricto) | 500 - 1.500 kg | 80% - 88% del volumen cúbico | Separadores de retención | Sector farmacéutico, perecederos, picking intensivo por palet |
| Pasillo Muy Estrecho (VNA) | Carretillas trilaterales guiadas | 1.000 - 2.000 kg | 65% - 75% con gran altura | L / 300 (Tolerancia estrecha) | Naves de gran altura libre (hasta 15-18 m) con costo de suelo alto |
| Cantiléver Carga Pesada | Brazos en voladizo sin columnas frontales | 500 - 3.000 kg/brazo | Variable según longitud | Control de flecha en extremo | Tuberías de acero, perfiles PVC, madera aserrada, bobinas |
Tendencias Emergentes en la Adquisición Internacional de Estanterías
Los compradores corporativos e importadores directos en América Latina, Europa y Oriente Medio están transformando sus criterios de licitación frente a las exigencias operativas modernas.
Optimización del TCO Frente al Precio Unitario
El criterio de compra ha dejado de ser exclusivamente el costo por kilogramo de acero en puerto chino. Los directores de cadena de suministro evalúan hoy el Costo Total de Propiedad (TCO), integrando el costo por posición de palet, la rapidez de montaje en destino, la tasa de reemplazo por impacto y la vida útil del recubrimiento anticorrosivo bajo condiciones de humedad tropical o frío extremo.
Ingeniería para Máxima Densidad de Contenedor
Ante la volatilidad de los fletes marítimos, la capacidad del fabricante de diseñar paquetes de exportación optimizados en volumen y peso es crítica. En HEDA realizamos planes de carga computarizados 3D para contenedores de 40' HQ, alternando puntales anidados y largueros enfardados para asegurar que cada contenedor viaje al 95-98% de su límite de carga útil sin daños cosméticos.
Exigencia Rigurosa de Certificaciones Estructurales
Los distribuidores y clientes corporativos ya no aceptan certificados genéricos de molino. Se requiere trazabilidad total por lote según las normativas EN 15512 (FEM 10.2.02), la certificación de fábrica CE n.º 2435-CPR-8605159 y la gestión de calidad ISO 9001:2015. El cumplimiento medioambiental bajo normativa RoHS asegura recubrimientos libres de plomo y cromo hexavalente.
Hacia el Almacén Inteligente: Integración de Sensores, IoT y Automatización Híbrida
Las estanterías metálicas han dejado de ser estructuras pasivas para convertirse en componentes activos dentro del ecosistema logístico interconectado.
Sensores de Pesaje y Telemetría por Nivel
La incorporación de micro-celdas de carga y bandas de pesaje piezorresistivas directamente integradas en los largueros de soporte permite un inventario permanente sin intervención humana. Estos sistemas informan en tiempo real al WMS de caídas súbitas de peso, facilitando la detección de discrepancias, hurtos internos y necesidad inmediata de reaprovisionamiento en tiempo cero.
Transición Semiautomatizada con Carros Radio Shuttle
Las empresas están sustituyendo las estanterías compactas tradicionales de acumulación (drive-in) por sistemas con carro satélite radiocontrolado. Esta transición disminuye los choques operacionales de carretillas en más de un 92%, acelera los ciclos de entrada/salida de palets en un 40% y hace viable la operación flexible en cámaras frigoríficas hasta -25°C.
Diseño Antisísmico con Simulación por Elementos Finitos (FEA)
En mercados con alta actividad telúrica como Chile, México, Perú o la cuenca del Pacífico, las estructuras de HEDA se dimensionan calculando la ductilidad de la unión viga-puntal mediante simulaciones de Elementos Finitos (FEA). Esto previene el colapso progresivo por pandeo torsional y asegura la estabilidad global de la nave durante sismos severos.
Por Qué HEDA Shelves Lidera la Exportación Fabril de Almacenaje Industrial
Con más de 20 años de especialización ininterrumpida desde nuestra sede en Guangzhou, acompañamos a ingenierías, distribuidores y operadores logísticos desde el boceto preliminar en CAD 3D hasta el montaje exitoso en obra.
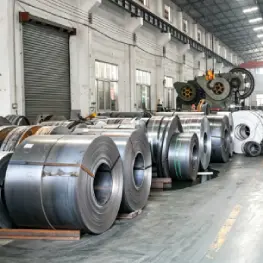
Materia Prima Certificada
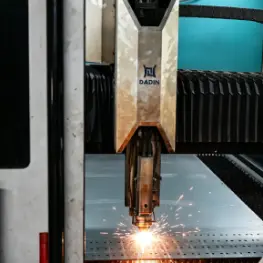
Corte de Alta Precisión
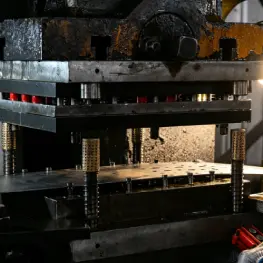
Punzonado CNC Continuo
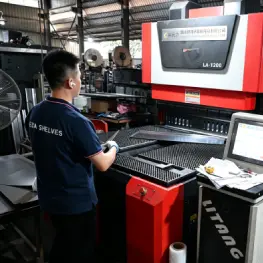
Conformado en Frío
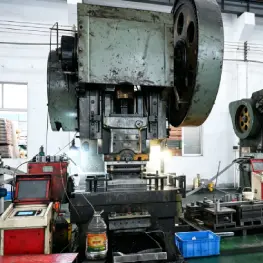
Perfilado Continuo
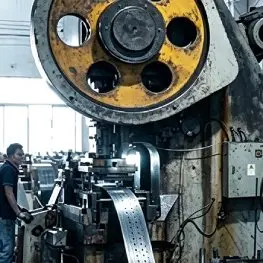
Pulido y Desbarbado
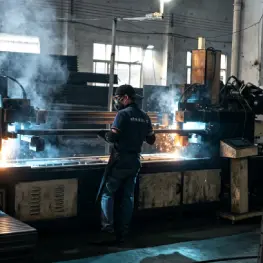
Soldadura Robótica CO2
Decapado y Fosfatado
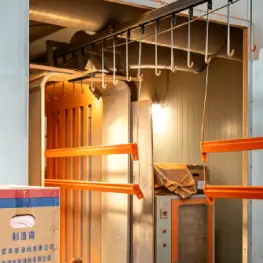
Pintura Polimérica en Polvo
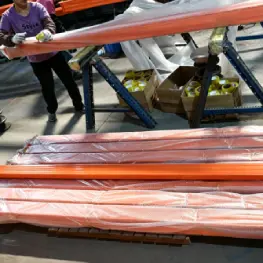
Control QC y Carga
Preguntas Frecuentes de Importadores, Jefes de Planta e Ingenieros
Detalles esenciales que todo comprador profesional debe validar antes de formalizar una orden de compra o emitir una carta de crédito.
¿Qué datos dimensionales y de carga son imprescindibles para elaborar un plano CAD y cálculo estructural?
Para emitir una propuesta con memoria técnica sin costo requerimos: 1) Plano en planta de la nave indicando columnas, salidas de emergencia y altura libre bajo viga más baja; 2) Características de la unidad de carga (ancho, fondo, altura del bulto y peso bruto incluyendo el palet); 3) Ficha de la carretilla elevadora (radio de giro, altura máxima de mástil y ancho de pasillo mínimo recomendado Ast); 4) Requisitos de rotación (FIFO o LIFO); 5) Zona geográfica de instalación para considerar coeficientes de sismicidad.
¿Cómo se certifica la resistencia de los materiales empleados en la fabricación de los racks?
HEDA utiliza exclusivamente bobinas de acero estructural laminadas en frío grado Q235B y Q355B provenientes de acerías de primer nivel nacional. Cada lote de producción cuenta con certificado de colada (Mill Test Certificate) verificando límites elásticos, resistencia a la tracción y composición química. Contamos con certificación CE n.º 2435-CPR-8605159 e ISO 9001:2015 vigente, auditadas por organismos independientes reconocidos.
¿Cuál es la diferencia constructiva clave entre una viga cajón y una viga perfilada abierta?
Las vigas tipo cajón utilizadas por HEDA se fabrican mediante la unión por soldadura continua de dos perfiles conformados en "C". Esta geometría cerrada ofrece una rigidez torsional notablemente superior a los perfiles abiertos sencillos, eliminando deformaciones laterales cuando las carretillas colocan los palets y garantizando que la deflexión se mantenga estrictamente dentro de la norma L/200 bajo carga nominal plena.
¿Cómo se previene la corrosión y el desprendimiento de pintura en entornos agresivos o de frío?
Nuestro proceso de recubrimiento incluye un pretratamiento de 9 etapas que combina desengrase térmico, decapado ácido, enjuagues sucesivos y fosfatado por inmersión. Posteriormente se aplica polvo epoxi-poliéster mediante pistolas electrostáticas automatizadas con polimerización en horno a 180°C - 200°C. Esto genera una película continua de 60 a 80 micras de espesor, con altísima adherencia mecánica y resistencia química.
¿Qué asistencia de instalación se provee al comprador cuando el proyecto llega al país de destino?
Proporcionamos planos de montaje detallados en 2D y 3D, diagramas de despiece numerados, manuales paso a paso de torsión de anclajes y videos explicativos de ensamblaje. Para proyectos de gran envergadura o plataformas entrepiso multinivel complejas, HEDA puede delegar ingenieros supervisores a la obra del cliente o brindar soporte técnico diario vía teleconferencia directa.
¿Cómo se gestiona el embalaje para garantizar cero daños mecánicos durante el flete transoceánico?
Los bastidores y largueros se agrupan en bultos flejados con cantoneras de protección rígidas y película plástica extensible para prevenir la humedad. Las placas base, tornillería estructural de grado 8.8, pasadores de seguridad y accesorios pequeños se embalan en cajas de madera tratada fumigada bajo norma ISPM-15, etiquetadas con listas de contenido para facilitar el desempaque en destino.
Transforme la Capacidad de su Almacén con Asesoría de Ingeniería Directa
Póngase en contacto hoy mismo con nuestro departamento de exportación e ingeniería técnica en Guangzhou. Analizamos sus planos, calculamos el presupuesto más eficiente y desarrollamos una propuesta personalizada sin coste alguno ni compromiso comercial.